

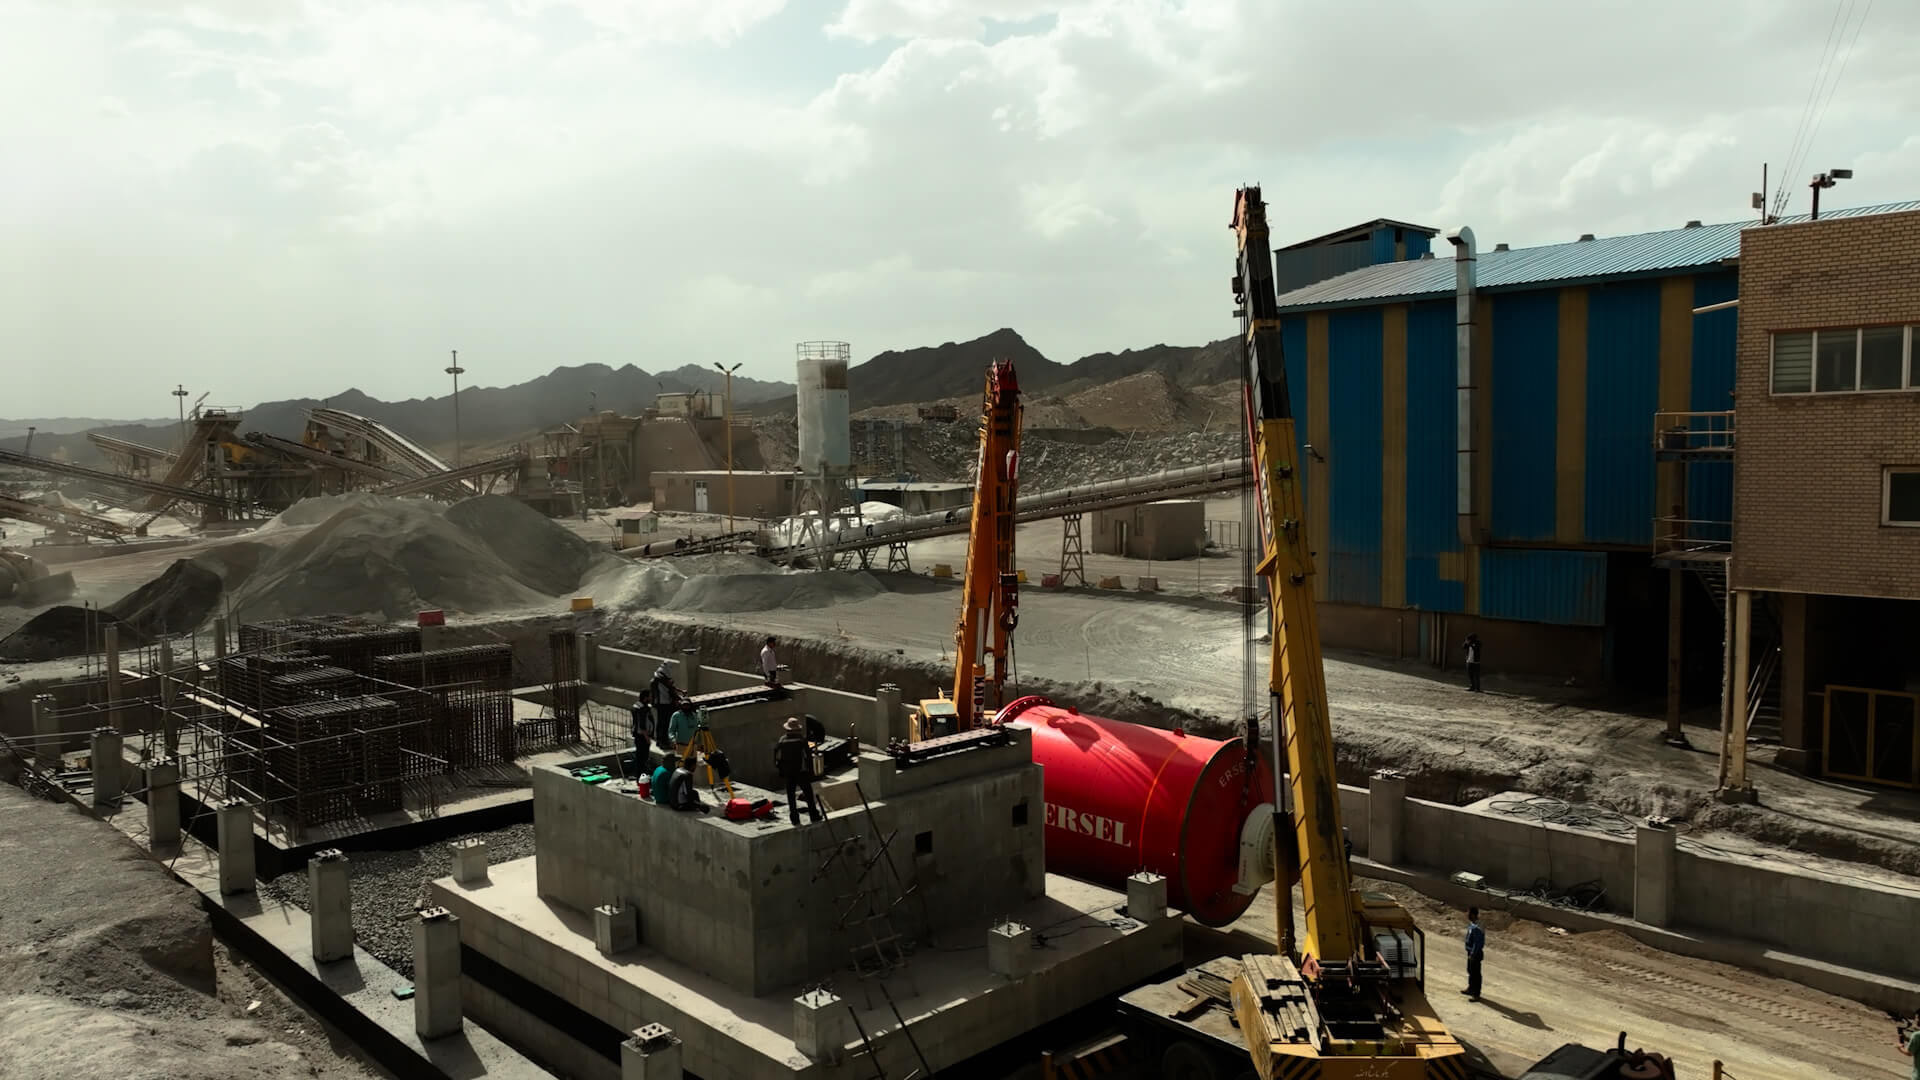
صنعت استخراج و فرآوری مس در سراسر جهان و بهویژه در ایران با یک تناقض بنیادین روبهرو است: در شرایطی که تقاضای جهانی برای مس به دلیل توسعه خودروهای برقی و زیرساختهای انرژی تجدیدپذیر با شتاب بیسابقهای در حال افزایش است، ذخایر پرعیار و در دسترسِ سطحی رو به اتماماند. میانگین عیار کانسنگ مس در معادن جهان طی سه دهه گذشته از بالای ۱.۵ درصد به محدوده ۰.۴ تا ۰.۷ درصد تنزل یافته است. این کاهش عیار به معنای یک فرمول ریاضی خشن در اقتصاد معدنکاری است: برای تولید یک تن مس محتوا، باید سنگ بیشتری استخراج، جابهجا و خرد شود؛ فرآیندی که مستقیماً هزینههای عملیاتی و مخارج سرمایهای را تصاعدی میکند.
در کشور ما علاوه بر چالش افت عیار، ناترازی فزاینده انرژی (برق و گازوئیل)، بحران حاد منابع آب در فلات مرکزی و فرسودگی انواع مس و بهای تمامشده تولید هر تن ماده معدنی را افزایش داده است. در این شرایط، تکیه بر قیمتهای جهانی LME راهکاری منفعلانه است؛ چرا که نوسانات بازار جهانی خارج از کنترل بهرهبردار است. تنها متغیر کاملاً کنترلپذیر در دست مدیران معادن، «بهای تمامشده تولید» است. نوآوری و پیادهسازی فناوریهای هوشمند دیگر ابزاری لوکس یا نمایشی برای گزارشهای سالانه نیستند، بلکه یگانه اهرم حفظ حاشیه سود و تضمین بقای عملیاتی معادن مس به شمار میآیند.
تعریف محوری: نوآوری در کاهش بهای تمامشده معدنکاری مس، یک استراتژی یکپارچه مهندسی و مدیریتی است که دادههای ژئومتالورژی را پایش، گلوگاههای ترمودینامیکی و مکانیکی مصرف انرژی را حذف و جریان مواد ورودی به آسیاها را از طریق تفکیک فیزیکی پیشرفته پیشتصفیه میکند تا مصرف ویژه انرژی، آب و قطعات سایشی را در ازای هر تن کنسانتره مس بازیافتی به حداقل برساند — رویکردی که سودآوری را از تابع نوسان قیمت جهانی به تابع راندمان مهندسی تبدیل میکند.
چرا دوران معدنکاری سنتی مس به پایان رسیده و هزینهها تصاعدی شده است؟
معدنکاری سنتی بر پایه حجم استوار بود: خاکبرداری گسترده، استفاده از آسیابهای عظیمتر و افزایش ظرفیت مدار فلوتاسیون با فرض وجود برق ارزان، سوخت فراوان و منابع آب نامحدود. اما این الگو به بنبست خورده است. چهار نیروی اقتصادی و فنی این دوره را خاتمه دادهاند:
- تصاعد نسبت باطلهبرداری: با عمیقتر شدن پیتهای روباز، نسبت باطله به کانسنگ از ۱ به ۱ به نسبتهای ۵ به ۱ و بالاتر رسیده است؛ یعنی بخش اعظم ظرفیت ناوگان صرف حمل سنگ بیارزش میشود.
- افت شدید عیار خوراک ورودی: وقتی عیار مس از ۱ درصد به ۰.۵ درصد افت میکند، تناژ سنگ معدنی ورودی به آسیاب برای تولید همان مقدار کنسانتره دقیقاً دو برابر میشود.
- واقعیسازی هزینههای انرژی و تحریم قطعات: افزایش بهای حاملهای انرژی و تعرفههای برق صنعتی در کنار استهلاک شدید لاینرها و گلولههای آسیاب، هزینه تعمیرات را سرسامآور کرده است.
- بحران بحرانی آب صنعتی: عملیات تغلیظ مرطوب نیازمند حجم بالایی از آب است و تأمین هر مترمکعب آب و مدیریت سدهای باطله به هزینهای هنگفت بدل شده است.
گلوگاههای اصلی مصرف انرژی و هزینه در استخراج و فرآوری مس کجاست؟
۱. مدار خردایش و آسیا کردن: مرکز مکش انرژی
مرحله خردایش و آسیا کردن کانسنگ در آسیابهای نیمهخودشکن (SAG) و گلولهای، بیش از ۵۰ تا ۵۵ درصد از کل انرژی الکتریکی یک کارخانه تغلیظ را مصرف میکند. کمتر از ۲ درصد انرژی ورودی صرف شکستن کریستالهای کانی میشود و بیش از ۹۸ درصد آن به صورت حرارت، صدا و اصطکاک مستهلک میگردد. خرد کردن سنگ باطله یعنی هدررفت قطعی برق و گلوله فولادی.
۲. ترابری سنگین و سوخت دیزل ناوگان استخراج
در فاز استخراج، هزینه باربری بیش از ۳۵ درصد از هزینههای سایت معدنی را تشکیل میدهد. افزایش طول رمپها و شیب مسیرها، مصرف سوخت گازوئیل و استهلاک لاستیکهای غولپیکر OTR را پیوسته بالا میبرد.
۳. مدیریت باطله و پمپاژ پساب
انتقال پالپ حاوی باطله ریزدانه به سدهای باطله علاوه بر نیاز مداوم به پمپهای اسلاری با فشار بالا، هدررفت آب گرانبها را رقم میزند.
فناوری سورتینگ نوری و پرعیارسازی خشک چگونه هزینههای تولید کنسانتره را تا ۳۰ درصد کاهش میدهد؟
بزرگترین خطای مهندسی در کارخانجات سنتی فرآوری مس این است: ما سنگ باطله را تا ابعاد میکرونی پودر میکنیم تا در سلولهای فلوتاسیون متوجه شویم که حاوی مس نبوده است!
فناوری انقلاب پرعیارسازی خشک و سورتینگ سنگ مس این معادله غلط را ریشهکن میکند. در این روش، سنگ کلوخه خردشده قبل از ورود به آسیاب گلولهای، از روی نوارنقاله سرعتی عبور داده میشود و حسگرهای فلورسانس اشعه ایکس (XRF) و عبور اشعه ایکس (XRT) در کسری از ثانیه ترکیب عنصری هر تکهسنگ را اندازهگیری میکنند. بلافاصله، نازلهای هوای پرفشار هوشمند، قطعات باطله را از خط شلیک کرده و بیرون میاندازند.
مزایای اقتصادی این روش:
- حذف ۱۰ تا ۴۰ درصد باطله در ابتدای خط: کارخانه دیگر انرژی و گلوله را صرف خردایش باطله نمیکند.
- افزایش جهشی عیار خوراک آسیاب: کانسنگ با عیار ۰.۴ درصد به ۰.۸ یا ۱ درصد ارتقا یافته و ظرفیت تولید کنسانتره بدون نیاز به افزایش سایز آسیا جهش مییابد.
- صرفهجویی چشمگیر در آب و مواد شیمیایی فلوتاسیون: حجم پالپ ورودی و مصرف کلکتورها و کفسازها متناسب با تناژ باطله حذفشده افت میکند.
- تولید باطله خشک و دانهبندیشده: سنگی خشک و تمیز که به عنوان مصالح زیرسازی جادههای معدنی به کار میرود بدون آنکه قطرهای آب تلف کند.
جدول مقایسهای هزینههای عملیاتی در روشهای سنتی در برابر روشهای مجهز به نوآوری
| شاخص فنی / اقتصادی | روش سنتی (فاقد سورتینگ و پایش هوشمند) | روش مجهز به نوآوری و پیشفرآوری هوشمند | میزان بهبود / کاهش هزینه |
|---|---|---|---|
| مصرف ویژه برق مدار خردایش (kWh/t Ore) | ۱۸ تا ۲۶ کیلووات ساعت بر تن کانسنگ | ۱۱ تا ۱۶ کیلووات ساعت بر تن کانسنگ ورودی | ۳۰ تا ۳۸٪ کاهش مصرف |
| مصرف ویژه آب تازه (m³/t Concentrate) | ۲.۵ تا ۴.۰ مترمکعب به ازای هر تن کنسانتره | ۱.۵ تا ۲.۲ مترمکعب (با سورتینگ و فیلتراسیون) | ۴۰ تا ۵۰٪ صرفهجویی آب |
| سایش لاینر و مصرف گلوله فولادی (g/t) | ۵۰۰ تا ۹۰۰ گرم به ازای هر تن سنگ | ۳۰۰ تا ۵۵۰ گرم به ازای هر تن خوراک | ۳۵ تا ۴۰٪ کاهش استهلاک |
| عیار کانسنگ ورودی به فلوتاسیون | بدون تغییر (همانند پیت، مثلاً ۰.۴۵٪ Cu) | افزایش یافته (به ۰.۸٪ تا ۱.۱٪ Cu) | ارتقای ۱.۸ تا ۲.۴ برابری عیار |
| راندمان متالورژیکی کارخانه | ۸۲ تا ۸۵ درصد | ۸۶ تا ۸۹ درصد (به دلیل خوراک یکنواخت) | ۳ تا ۵٪ بهبود بازیابی |
| هزینه نقدی تولید مس خالص (C1 Cash Cost) | ۱.۸۵ تا ۲.۲۰ دلار بر پوند | ۱.۳۵ تا ۱.۶۰ دلار بر پوند | حدود ۲۵ تا ۳۰٪ کاهش بهای تمامشده |
| زمان توقفات ناخواسته سالانه | ۱۵ تا ۲۰ درصد کل ساعات کاری | کمتر از ۵ درصد (با پایش وضعیت و سنسور لرزش) | افزایش چشمگیر شاخص Availability |
نقش اتوماسیون، پایش لرزش و اینترنت اشیاء صنعتی در کاهش توقفات ناخواسته
- پایش مداوم لرزش و دما: با نصب شتابسنجها روی یاتاقانها و شفتهای دوار سنگشکنها و آسیابها، هرگونه ناهماهنگی یا خرابی اولیه بلبرینگ هفتهها پیش از وقوع حادثه شناسایی میشود.
- کنترل هوشمند بار ورودی آسیاب: با آنالیز بلادرنگ چگالی پالپ، فشار هیدروسیکلون و صدای خردایش، نرخ خوراکدهی به آسیاب متناسب با سختی سنگ تنظیم میشود تا از قفل شدن یا چرخش بیهوده جلوگیری گردد.
- سیستمهای هوشمند ناوبری و دیسپچینگ معدن: با ردیابی GPS و الگوریتمهای بهینهسازی مسیر، ناوگان بارگیری به گونهای هدایت میشوند که زمان درجا کار کردن ماشینآلات به صفر نزدیک شود.
نمونههای میدانی و رویکرد شرکت مس کاوان نماد در معادن عباسآباد
شرکت مس کاوان نماد به عنوان یکی از پیشگامان بخش خصوصی در اکتشاف، استخراج و فرآوری مس در شرق کشور، مدل نوآوری فناورانه را در پهنه معادن مس عباسآباد شاهرود عملیاتی ساخته است:
- استقرار فناوری پیشتغلیظ و سورتینگ مدرن: با تجهیز خطوط به سورتینگ هوشمند، بخش وسیعی از سنگهای کمعیار پیش از تحمل هزینههای گزاف خردایش پودری، پرعیارسازی شده و سنگهای عقیم به دور ریخته میشوند.
- بهینهسازی مدار خردایش و طبقهبندی مجدد: تغییر چیدمان سنگشکنی و تنظیم دانهبندی خوراک ورودی به کارخانه، دستیابی به کنسانتره مس ۲۲ درصد صادراتی را با کمترین مصرف انرژی مهیا کرده است.
- مدیریت پایدار آب با بازچرخانی ۹۵ درصدی پساب: در اقلیم خشک منطقه عباسآباد، جایگزینی روشهای سنتی با تیکنرهای مدرن با نرخ بالا و فیلترپرسهای مکانیزه، آب بازیافتی از باطله را فوراً به چرخه کارخانه بازمیگرداند.
سوالات متداول درباره کاهش هزینههای استخراج و فرآوری مس
آیا استفاده از تکنولوژی سورتینگ برای تمام کانسنگهای مس اقتصادی است؟
سورتینگ کانسنگ زمانی بالاترین توجیه اقتصادی را دارد که کانیسازی مس به صورت رگهای، پراکنده درشت یا خوشهای باشد تا تفاوت عیاری مشخصی میان قطعات سنگ پس از خردایش اولیه وجود داشته باشد. در ذخایری با کانیسازی کاملاً میکرونی و یکنواخت، سورتینگ اثربخشی کمتری دارد.
زمان بازگشت سرمایه (ROI) خرید خطوط سورتینگ هوشمند در معادن مس چقدر است؟
به طور متوسط در معادن مس روباز با ظرفیت متوسط تا بالا، دوره بازگشت سرمایه تجهیزات سورتینگ به دلیل کاهش تصاعدی هزینههای برق و آسیا و افزایش تناژ کنسانتره، بین ۸ تا ۱۸ ماه برآورد میشود.
چرا پرعیارسازی خشک موجب افزایش بازدهی متالورژیکی در سلولهای فلوتاسیون میشود؟
زیرا با خارج کردن سنگهای باطله و شیلی، لجنهای مزاحم که در فلوتاسیون باعث افزایش ویسکوزیته پالپ و مصرف بیرویه کلکتورها میشوند وارد مدار نمیشوند و بازدهی سلولها ۳ تا ۵ درصد جهش مییابد.
سهم خردایش در کل انتشار کربن و مصرف انرژی معادن مس چقدر است؟
عملیات خردایش و آسیا کردن سنگ در مقیاس جهانی مسئول حدود ۳ تا ۴ درصد از کل انرژی الکتریکی مصرفی جهان و بیش از ۵۰ درصد برق کل صنعت معدنکاری است.
پایش وضعیت با هوش مصنوعی چه تفاوتی با تعمیرات دورهای سنتی دارد؟
در تعمیرات سنتی، قطعات بر اساس جدول زمانی فرضی تعویض میشوند که یا باعث تعویض زودهنگام قطعه سالم میشود یا قطعه ناگهان میشکند. در پایش وضعیت هوشمند، سلامت واقعی قطعات به شکل لحظهای تحلیل شده و تعمیرات دقیقاً در آستانه فرسودگی برنامهریزی میشود.